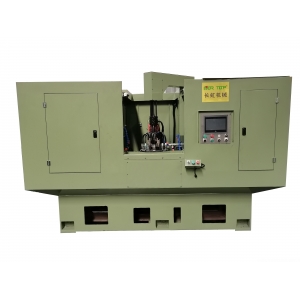
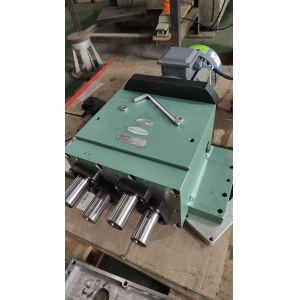
多孔钻可分为可调式和固定式两种规格,可调式多孔钻在其加工范围内,其主轴的数量、主轴间的距离,相对可以任意调整,一次进给同时加工数孔。多孔钻床在钻削时的注意点有什么
切削热不易传散
一般切削过程中有80%的切削热被切屑带走,而深孔钻削只有40%)刀具占切削热的比例较大,扩散迟、易过热,刀口温度可达60O度,采取强制有效的冷却方式。加工是处于封闭或半封闭的状态下,故不能直接观察到刀具的切削情况。
工艺系统刚性差
因受孔径尺寸限制,孔的长径比较大,钻杆细而长,刚性差,易产生震动,钻孔易走偏,因而支撑导向极为重要。切屑不易排出
由于孔深,切屑经过的路线长,容易发生堵塞,造成钻头崩刀。因此,切屑的长短和形状要加以控制,并要进行强制性排屑。上面是多孔钻床的相关事项,希望能对您有所帮助
尊敬的用户:感谢您访问杭州佳克威机械制造有限公司官网。如果您正在为多孔零件的加工效率发愁,欢迎拨打服务专线 18968095667,把工件图纸或样件发给我们,由技术员帮您核算轴数、孔距与节拍,确认能否一次装夹完成。除多轴钻孔攻牙设备外,我们还生产动力头、伺服钻床、油压伺服滑台及各类订制专机,可根据您的工件单独设计。可添加下方微信聊一聊。