首先,我们应该知道丝锥断了,螺纹底孔的直径选择正确。刃磨刃倾角或选择螺旋槽丝锥;井底钻孔深度应达到规定标准;适当降低切割速度,并根据标准进行选择。攻丝时,应校正丝锥和底孔,确保其同轴度符合要求,并选用浮动攻丝卡盘。增加锥度前角,缩短切削锥长度;确保工件硬度符合要求,并选择安全卡盘;反县丝锥崩齿磨损应及时更换。
丝锥崩齿断开时,丝锥崩齿的前角应适当减小。适当增加切割锥的长度;降低硬度并及时更换丝锥。
丝锥磨损过快,切割速度适当降低。减小丝锥的前角,延长切割锥的长度;选择润滑性好的切削液;对待加工工件进行适当的热处理;正确锐化丝锥。
如果螺纹中径过大,选择精度等级合理的丝锥中径;选择合适的切削液,适当降低切削速度;攻丝时,应校正丝锥与螺纹底孔的同轴度,并采用浮动卡盘。适当减小切削锥的前角和后角;去除因磨尖丝锥而产生的毛刺,并适当增加切削锥的长度。
如果螺纹中径太小,选择精度等级合适的丝锥中径;适当增加锥度前角和切削锥度角;更换过度磨损的丝锥崩齿。选择润滑性好的切削液。
如果螺纹表面粗糙度过大,适当增加锥度前角,减小切削锥角。进行热处理以适当提高工件的硬度,保证丝锥的前刀面具有较低的表面粗糙度值,并选择润滑性好的切削液;适当降低切割速度;更换磨损的丝锥崩齿。
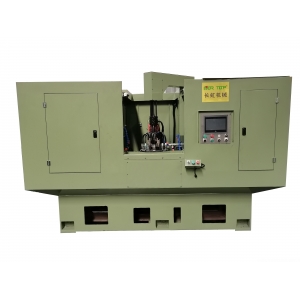
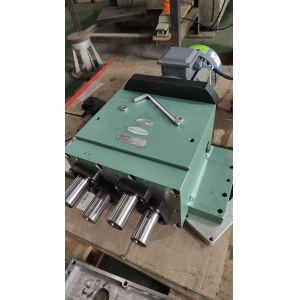
尊敬的用户:感谢您访问杭州佳克威机械制造有限公司官网。如果您正在为多孔零件的加工效率发愁,欢迎拨打服务专线 18968095667,把工件图纸或样件发给我们,由技术员帮您核算轴数、孔距与节拍,确认能否一次装夹完成。除多轴钻孔攻牙设备外,我们还生产动力头、伺服钻床、油压伺服滑台及各类订制专机,可根据您的工件单独设计。可添加下方微信聊一聊。