1、手工攻丝机攻牙时,用力不平衡,铰杠掌握不稳,垂直度无法保证。机器攻丝时,普通攻丝机钻床主轴和攻丝夹头的振摆过大,或丝锤切削刃磨得不对称,致使螺纹孔攻大或攻成“喇叭”口。
2、用可调节板牙套丝时,刀具直径调整得过大或过小,故将螺纹直径切大或切小。倘使板牙摇摆得厉害,或切入几扣螺纹以后,仍施加轴向压力,也会将螺纹直径切小。
3、丝攻、板牙磨损严重时,加工出的螺纹孔直径就随之缩小;外螺纹直径则随之扩大。
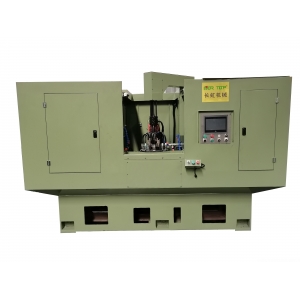
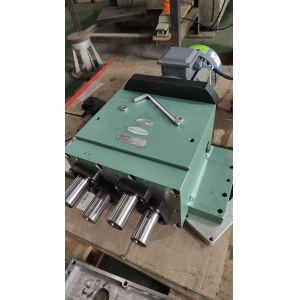
电动攻丝机和折臂气动攻丝机可以有效避免手工以及普通攻牙机的弊端,攻出来的螺纹精度达6H,不烂牙,不易断丝锥。
尊敬的用户:感谢您访问杭州佳克威机械制造有限公司官网。如果您正在为多孔零件的加工效率发愁,欢迎拨打服务专线 18968095667,把工件图纸或样件发给我们,由技术员帮您核算轴数、孔距与节拍,确认能否一次装夹完成。除多轴钻孔攻牙设备外,我们还生产动力头、伺服钻床、油压伺服滑台及各类订制专机,可根据您的工件单独设计。可添加下方微信聊一聊。