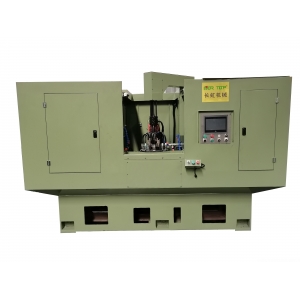
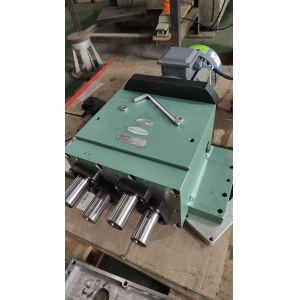
一般我们在进行使用攻丝机时除了要考虑机械的问题还要注意的就是其他替换部件的问题,下面我们就来聊聊在攻丝中常见的问题要如何去解决呢?一起来了解一下吧!
(1)螺纹过大
攻丝数控设置在无刚性攻丝循环的数控机床攻丝时:
编程进给量至丝锥倒程的95%~98%
使用仅有伸长的刀柄或带压缩锁定的伸缩刀柄
在具有刚性攻丝循环的CNC机床上攻丝时:
丝锥导程编程为进给量 100%
使用整体刀柄或同步刀柄
如果削顶使螺纹量规的止端通过 :
重新编程 ,遵照“非刚性”程序
考虑使用快速更换接头。可以有小“浮动”
(2)切屑缠绕
更改丝锥形式
→直槽 →较小的螺旋角
缩短切削锥
更改前角形状
增加槽数
改变速度
钩形较小的
如是刚性攻丝,增加啄钻循环
考虑挤压丝锥
以上就小编介绍的关于,自动攻丝的常见的问题解决,希望对你认识自动攻丝机和使用有所帮助,有需要攻丝机的可以与我们联系哦!
尊敬的用户:感谢您访问杭州佳克威机械制造有限公司官网。如果您正在为多孔零件的加工效率发愁,欢迎拨打服务专线 18968095667,把工件图纸或样件发给我们,由技术员帮您核算轴数、孔距与节拍,确认能否一次装夹完成。除多轴钻孔攻牙设备外,我们还生产动力头、伺服钻床、油压伺服滑台及各类订制专机,可根据您的工件单独设计。可添加下方微信聊一聊。